
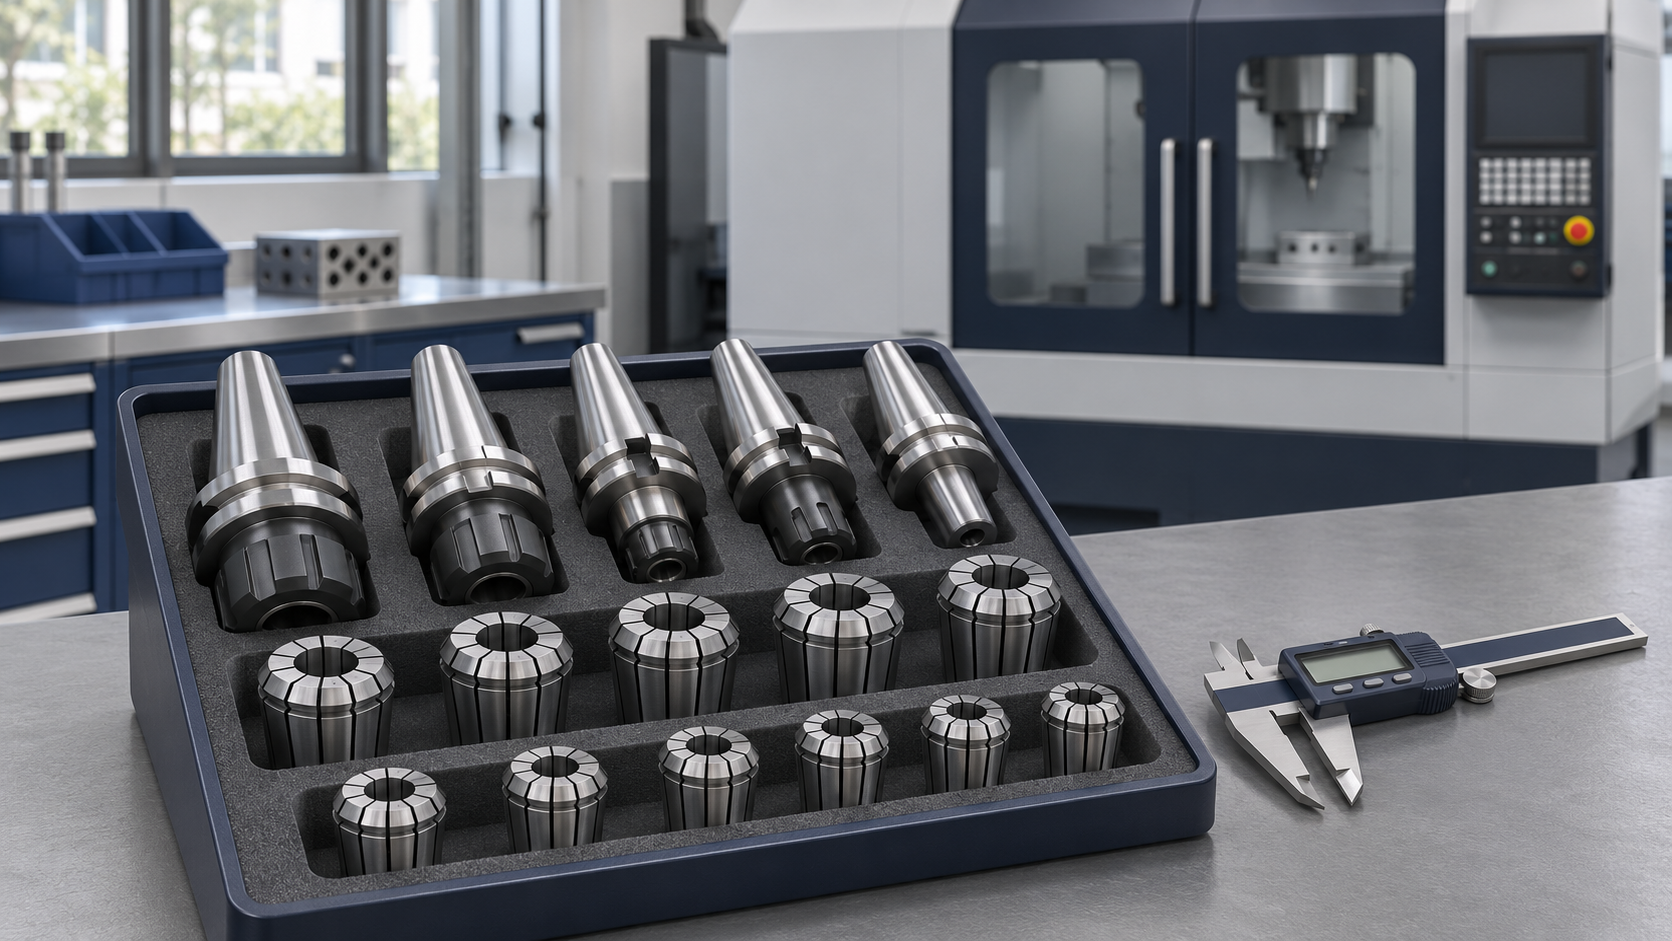
Zakup oprzyrządowania CNC nie powinien zaczynać się od porównania cen katalogowych. Najpierw trzeba ustalić wymagania procesu, interfejs wrzeciona i narzędzia, dopuszczalne bicie, sposób chłodzenia, długość wysięgu oraz warunki pracy. Dopiero na tej podstawie można przygotować jednoznaczną specyfikację, zebrać porównywalne oferty i zaplanować odbiór.
Po lekturze uporządkujesz nazewnictwo tulejek, oprawek i części zamiennych, zbudujesz kartotekę zakupową, ocenisz dostawców według całkowitego kosztu użytkowania oraz określisz zasady kontroli dostaw i utrzymywania zapasów.
Zakup oprzyrządowania CNC – definicja i granice tematu
Oprzyrządowanie do obrabiarek CNC to grupa elementów łączących wrzeciono obrabiarki, narzędzie skrawające, detal i instalacje pomocnicze. W praktyce zakupowej najczęściej obejmuje:
- oprawki narzędziowe,
- tulejki zaciskowe,
- uchwyty hydrauliczne i termokurczliwe,
- uchwyty frezarskie, wiertarskie i gwintujące,
- trzpienie, adaptery i przedłużki,
- zabieraki, śruby dociągające i nakrętki,
- elementy doprowadzające chłodziwo,
- klucze i urządzenia montażowe,
- części eksploatacyjne i zamienne,
- elementy mocowania detalu,
- wyposażenie do pomiaru, montażu i przechowywania oprzyrządowania.
Zakres warto rozdzielić na trzy grupy:
- Oprzyrządowanie standardowe – produkty dostępne z katalogu, opisane normą lub oznaczeniem producenta.
- Oprzyrządowanie specjalne – elementy projektowane dla konkretnego detalu, operacji lub obrabiarki.
- Części eksploatacyjne i zamienne – elementy zużywane, uszkadzane lub wymieniane w ramach utrzymania oprzyrządowania.
Nie należy automatycznie łączyć zakupu oprzyrządowania z zakupem części serwisowych obrabiarki. Łożyska wrzeciona, enkodery, prowadnice czy elementy automatycznego zmieniacza narzędzi podlegają innym zasadom kwalifikacji, gwarancji i odbioru niż tulejki lub oprawki.
Od procesu obróbki do poprawnej specyfikacji
Dobra specyfikacja odpowiada nie tylko na pytanie „co kupić?”, lecz także „do jakiej operacji, maszyny i oczekiwanego wyniku?”.
Dane wejściowe dotyczące procesu
Przed wysłaniem zapytania ofertowego należy określić:
- rodzaj operacji: frezowanie, wiercenie, rozwiercanie, gwintowanie, toczenie lub szlifowanie,
- materiał obrabiany,
- średnicę i typ chwytu narzędzia,
- zakres prędkości obrotowej,
- maksymalny moment i przewidywane siły skrawania,
- wymaganą dokładność wymiarową,
- oczekiwaną jakość powierzchni,
- minimalny dostęp do obrabianego miejsca,
- dopuszczalną długość całego zespołu,
- sposób podawania chłodziwa,
- charakter produkcji: jednostkowa, małoseryjna, seryjna lub masowa,
- częstotliwość przezbrojeń,
- wymagany czas życia narzędzia i oprawki.
Innej oprawki wymaga ciężkie frezowanie zgrubne, a innej rozwiercanie precyzyjne. Ten sam frez może pracować poprawnie w kilku systemach mocowania, ale trwałość narzędzia, stabilność procesu i możliwe parametry skrawania będą różne.
Dane dotyczące obrabiarki
Specyfikacja musi uwzględniać co najmniej:
- producenta i model maszyny,
- typ oraz rozmiar stożka wrzeciona,
- wykonanie interfejsu zgodne z właściwą normą,
- rodzaj śruby dociągającej,
- sposób kontaktu oprawki z wrzecionem,
- maksymalną prędkość obrotową,
- dopuszczalną masę i moment bezwładności narzędzia,
- ograniczenia magazynu narzędzi,
- maksymalną średnicę narzędzia w magazynie,
- dopuszczalną długość zespołu,
- sposób podawania chłodziwa,
- obecność chłodzenia przez wrzeciono,
- ciśnienie chłodziwa,
- wymagania automatycznego zmieniacza narzędzi.
Samo określenie „BT40”, „HSK63” albo „SK40” może być niewystarczające. Znaczenie mają wykonanie interfejsu, typ kołnierza, forma chłodzenia, śruba dociągająca i zgodność z konkretną obrabiarką.
Parametry krytyczne dla jakości obróbki
W dokumentacji zakupowej należy jasno wskazać:
- dopuszczalne bicie całego zespołu,
- miejsce i odległość, w której mierzone jest bicie,
- klasę wyważenia oraz prędkość odniesienia,
- maksymalną prędkość roboczą,
- minimalną głębokość zamocowania narzędzia,
- zakres zacisku,
- moment dokręcania,
- długość wysięgu,
- sztywność wymaganą przez proces,
- odporność na chłodziwo, olej i korozję,
- wymagania dotyczące identyfikowalności.
Deklaracja bicia bez podania odległości pomiarowej jest niepełna. Wynik mierzony przy czole oprawki nie może być bezpośrednio porównywany z wynikiem uzyskanym kilkadziesiąt milimetrów od czoła tulejki.
Interfejsy wrzeciona i zgodność z obrabiarką
Najczęściej spotykane systemy obejmują:
- stożki 7:24, między innymi SK, CAT i BT,
- interfejsy HSK,
- systemy z jednoczesnym kontaktem stożka i czoła,
- interfejsy tokarskie VDI, BMT i podobne,
- systemy modułowe i szybkomocujące.
Normy, nazwy handlowe i potoczne określenia nie zawsze są stosowane konsekwentnie. Dlatego w kartotece materiałowej warto przechowywać zarówno nazwę używaną w zakładzie, jak i formalne oznaczenie interfejsu.
Co sprawdzić przed zatwierdzeniem oprawki
Przed zakupem trzeba potwierdzić:
- zgodność mechaniczną z wrzecionem,
- zgodność ze śrubą dociągającą lub mechanizmem zacisku,
- orientację i wykonanie rowków zabierakowych,
- możliwość automatycznej wymiany,
- zgodność z magazynem narzędzi,
- sposób doprowadzenia chłodziwa,
- dopuszczalną masę, średnicę i długość,
- maksymalną prędkość dla kompletnego zestawu,
- dostępność urządzeń montażowych i pomiarowych.
Ostatecznym punktem odniesienia powinna być dokumentacja techniczno-ruchowa maszyny oraz dokumentacja producenta wrzeciona. W przypadku wątpliwości zgodność należy uzyskać na piśmie.
Tulejki zaciskowe – jak uporządkować specyfikację
Tulejka nie powinna być opisana wyłącznie przez rodzinę i średnicę nominalną. Właściwa specyfikacja obejmuje także zakres zacisku, klasę dokładności, przeznaczenie i współpracujące elementy.
Najważniejsze pola kartoteki tulejki
- system tulejki, np. ER, OZ lub system producenta,
- wielkość systemu,
- średnica nominalna,
- rzeczywisty zakres zacisku,
- jednostka: milimetry lub cale,
- wykonanie uszczelnione albo standardowe,
- przeznaczenie do chłodzenia wewnętrznego,
- klasa dokładności,
- dopuszczalne bicie i warunki pomiaru,
- rodzaj narzędzia,
- kompatybilna nakrętka,
- kompatybilna oprawka,
- wymagany klucz i moment dokręcania,
- producent oraz numer katalogowy,
- dopuszczeni zamiennicy.
Zakres zacisku nie oznacza pełnej uniwersalności
Tulejka może mieć deklarowany zakres pracy, ale najlepsze wyniki zwykle uzyskuje się przy prawidłowym dopasowaniu jej do średnicy chwytu. Zaciskanie na granicy zakresu może zwiększać bicie, utrudniać montaż i ograniczać zdolność przenoszenia momentu.
Osobno należy traktować:
- tulejki standardowe,
- tulejki precyzyjne,
- tulejki uszczelnione,
- tulejki do gwintowników,
- tulejki z kompensacją,
- tulejki do narzędzi z wewnętrznym chłodzeniem,
- tulejki do chwytów cylindrycznych i specjalnych.
Tulejka, nakrętka i oprawka tworzą jeden układ
Ocena samej tulejki nie wystarcza. Na bicie wpływają również:
- stan stożka oprawki,
- dokładność nakrętki,
- sposób osadzenia tulejki w nakrętce,
- czystość powierzchni,
- stan chwytu narzędzia,
- moment dokręcania,
- długość wysunięcia narzędzia,
- stan wrzeciona.
Dlatego kontrola dostawy powinna obejmować test kompletnego, reprezentatywnego zestawu.
Oprawki narzędziowe – wybór systemu mocowania
Nie istnieje jeden rodzaj oprawki najlepszy do wszystkich operacji. Wybór jest kompromisem między dokładnością, sztywnością, tłumieniem drgań, uniwersalnością, czasem przezbrojenia i kosztem.
Oprawki z tulejkami zaciskowymi
Ich zalety to:
- szeroki zakres zastosowań,
- dostępność wielu średnic,
- relatywnie niski koszt wejścia,
- łatwa wymiana narzędzia,
- możliwość standaryzacji wyposażenia.
Ograniczenia obejmują zależność wyniku od jakości tulejki i nakrętki, ryzyko błędnego montażu oraz niższą sztywność niż w niektórych rozwiązaniach dedykowanych.
Oprawki hydrauliczne
Sprawdzają się tam, gdzie ważne są:
- małe bicie,
- dobre tłumienie drgań,
- szybki i powtarzalny montaż,
- obróbka wykańczająca,
- stabilna praca wierteł, rozwiertaków i frezów.
Należy kontrolować minimalną głębokość zamocowania, dopuszczalne średnice oraz stan mechanizmu hydraulicznego. Nie wolno dokręcać oprawki bez prawidłowo osadzonego narzędzia lub trzpienia kontrolnego, jeżeli producent tego zabrania.
Oprawki termokurczliwe
Oferują smukłą konstrukcję, dobre wyważenie i wysoką dokładność. Wymagają jednak:
- urządzenia do nagrzewania,
- kontroli cykli grzania i chłodzenia,
- właściwych chwytów narzędzi,
- ochrony operatora,
- procedury wycofywania zużytych oprawek.
Koszt zakupu należy oceniać łącznie z urządzeniem, wyposażeniem pomocniczym, energią, czasem obsługi i żywotnością oprawek.
Uchwyty frezarskie o zwiększonej sile zacisku
Są wybierane głównie do cięższej obróbki, w której priorytetem jest przeniesienie momentu i odporność na wyciąganie narzędzia. Mogą być mniej odpowiednie do operacji wymagających bardzo smukłego dostępu lub minimalnego bicia.
Uchwyty gwintujące
Przy ich wyborze należy określić:
- rodzaj gwintownika,
- typ chwytu i zabieraka,
- kompensację osiową,
- możliwość kompensacji promieniowej,
- zakres momentu,
- sposób chłodzenia,
- wymagania procesu synchronicznego.
Przy gwintowaniu synchronicznym kompensacja może nadal być potrzebna do przejmowania niewielkich różnic wynikających z dynamiki maszyny i procesu, ale jej zakres powinien odpowiadać zaleceniom producenta.
Części zamienne i eksploatacyjne do oprzyrządowania
Lista części zamiennych powinna wynikać z budowy posiadanych systemów. Najczęściej obejmuje:
- nakrętki do oprawek,
- pierścienie uszczelniające,
- śruby dociągające,
- śruby mocujące płytki,
- podkładki i elementy ustalające,
- dysze chłodziwa,
- tuleje redukcyjne,
- trzpienie i adaptery,
- sprężyny,
- segmenty zaciskowe,
- klucze i końcówki montażowe,
- elementy naprawcze uchwytów,
- śruby zapasowe o wymaganej klasie i geometrii.
Klasyfikacja według krytyczności
Praktyczny podział części obejmuje cztery kategorie:
- A – krytyczne: brak części zatrzymuje maszynę lub linię, a dostawa trwa długo.
- B – ważne: brak ogranicza zdolność produkcyjną, ale istnieje obejście.
- C – standardowe: łatwo dostępne, o krótkim czasie dostawy.
- D – nieutrzymywane: kupowane na zamówienie, gdy koszt zapasu przewyższa ryzyko.
Krytyczność nie jest tym samym co wartość. Tania nakrętka, uszczelka lub śruba może zatrzymać drogie centrum obróbcze.
Zestawy naprawcze zamiast przypadkowych pozycji
Jeżeli awaria wymaga jednoczesnej wymiany kilku elementów, warto magazynować kompletny zestaw naprawczy. Ogranicza to ryzyko, że w magazynie znajduje się pięć z sześciu potrzebnych części, ale nadal nie można przywrócić oprzyrządowania do pracy.
Jak zbudować kartotekę i jednoznaczne nazewnictwo
Najczęstszym źródłem duplikatów jest opis oparty na nazwie potocznej, np. „tulejka 10”, „oprawka do freza” albo „grzybek BT”. Taka nazwa nie zapewnia jednoznaczności.
Minimalny model danych
Każda pozycja powinna zawierać:
- unikalny indeks wewnętrzny,
- nazwę krótką,
- rodzinę produktu,
- producenta,
- numer katalogowy producenta,
- normę lub interfejs,
- najważniejsze parametry techniczne,
- kompatybilne maszyny,
- kompatybilne elementy,
- status zatwierdzenia,
- listę dopuszczonych dostawców,
- zamienniki zatwierdzone i warunkowe,
- jednostkę zakupu,
- minimalną wielkość zamówienia,
- czas dostawy,
- lokalizację magazynową,
- poziom minimalny i maksymalny,
- wersję dokumentacji,
- datę ostatniego przeglądu.
Przykładowy schemat nazwy:
Typ – interfejs – wielkość – średnica – długość – chłodzenie – klasa dokładności
Nazwa nie powinna zastępować pełnej specyfikacji, ale pozwala szybko rozróżnić pozycje na liście.
Macierz kompatybilności
Warto utworzyć relacje:
- maszyna → interfejs wrzeciona,
- interfejs → oprawka,
- oprawka → tulejka i nakrętka,
- tulejka → zakres średnic narzędzi,
- oprawka → klucz i urządzenie montażowe,
- oprawka → część zamienna,
- operacja → dopuszczony zestaw narzędziowy.
Dzięki temu zmiana maszyny, oprawki lub dostawcy nie wymaga ręcznego przeglądania wielu arkuszy.
Zapytanie ofertowe, które pozwala porównać dostawców
Dostawcy powinni otrzymać tę samą wersję wymagań. W przeciwnym razie pozornie najtańsza oferta może dotyczyć innej klasy produktu.
Co powinno zawierać zapytanie ofertowe
- indeks i jednoznaczny opis pozycji,
- ilość,
- wymagane normy i wykonanie,
- interfejs maszyny,
- parametry dokładności,
- maksymalną prędkość,
- warunki wyważenia,
- sposób podawania chłodziwa,
- wymagane akcesoria,
- wymagane dokumenty,
- warunki odbioru,
- termin i miejsce dostawy,
- oczekiwaną gwarancję,
- zapotrzebowanie roczne,
- możliwy harmonogram dostaw,
- warunki pakowania i zabezpieczenia antykorozyjnego,
- wymóg wskazania odstępstw.
Należy wymagać, aby dostawca wyraźnie opisał każde odstępstwo. Brak komentarza nie powinien być automatycznie traktowany jako potwierdzenie zgodności.
Rozdzielenie ceny produktu od kosztów dodatkowych
W formularzu ofertowym warto osobno wykazać:
- cenę jednostkową,
- rabat,
- minimalną wartość zamówienia,
- koszt transportu,
- koszt dokumentacji,
- koszt pomiarów lub certyfikatów,
- koszt narzędzi montażowych,
- koszt wdrożenia,
- koszt szkolenia,
- części zapasowe,
- regenerację,
- warunki płatności,
- termin dostawy,
- okres ważności oferty.
Porównanie ofert według całkowitego kosztu użytkowania
Cena zakupu jest tylko jednym składnikiem decyzji. Całkowity koszt użytkowania, czyli TCO, powinien obejmować:
- zakup oprawki i akcesoriów,
- zakup tulejek, nakrętek i kluczy,
- urządzenia montażowe,
- pomiary i ustawianie,
- czas przezbrojenia,
- przewidywaną żywotność,
- koszty regeneracji,
- zapas części zamiennych,
- straty wynikające z bicia lub drgań,
- wpływ na trwałość narzędzi,
- ryzyko braków jakościowych,
- koszt przestoju,
- koszt kapitału zamrożonego w zapasie,
- koszty logistyczne.
Przykładowo droższa oprawka może być ekonomicznie uzasadniona, jeżeli ogranicza liczbę wymian narzędzia, poprawia stabilność wymiarową lub skraca ustawianie. Nie należy jednak zakładać takiego efektu bez próby procesowej.
Tabela decyzyjna wyboru oferty
Poniższe wagi są przykładowe. Powinny zostać dostosowane do typu produkcji i ryzyka procesu.
Kryterium | Przykładowa waga | Jak oceniać |
|---|---|---|
Zgodność techniczna | 25% | Pełna zgodność z interfejsem, parametrami i wymaganiami procesu |
Dokładność i powtarzalność | 15% | Bicie, warunki pomiaru, stabilność między partiami |
Całkowity koszt użytkowania | 15% | Zakup, akcesoria, eksploatacja, regeneracja i przestoje |
Termin i pewność dostaw | 10% | Termin standardowy, zmienność terminu, dostawy awaryjne |
Trwałość i serwis | 10% | Żywotność, naprawy, regeneracja, wsparcie techniczne |
Dostępność części zamiennych | 8% | Lokalny zapas, czas dostawy, ciągłość rodziny produktowej |
Dokumentacja i identyfikowalność | 5% | Numery partii, raporty, instrukcje, certyfikaty |
Wsparcie wdrożeniowe | 5% | Dobór, próby, szkolenie, reakcja na problemy |
Warunki handlowe | 4% | Płatność, gwarancja, minimalne zamówienie |
Ryzyko dostawcy | 3% | Stabilność, autoryzacja, ryzyko podróbek i zmian produktu |
Oferty niespełniające wymagań krytycznych należy odrzucić przed naliczaniem punktów. Wysoka punktacja cenowa nie może kompensować niezgodnego interfejsu, niewystarczającej prędkości dopuszczalnej lub braku wymaganej dokumentacji.
Kiedy wybrać produkt standardowy, premium lub specjalny
Sytuacja | Rozwiązanie preferowane | Uzasadnienie |
|---|---|---|
Obróbka ogólna i częste zmiany średnic | System tulejkowy standardowy | Uniwersalność i niski koszt wyposażenia |
Precyzyjne wiercenie lub rozwiercanie | Oprawka hydrauliczna albo precyzyjny system tulejkowy | Kontrola bicia i tłumienie drgań |
Wysokie obroty i ograniczona przestrzeń | Oprawka termokurczliwa lub smukła precyzyjna | Mała średnica zewnętrzna i dobre wyważenie |
Ciężkie frezowanie | Uchwyt o wysokiej sile zacisku | Sztywność i odporność na wyciąganie |
Duża liczba identycznych stanowisk | System standaryzowany | Mniej indeksów i łatwiejsze zarządzanie zapasem |
Nietypowy detal lub kolizja | Oprawka specjalna | Geometria dostosowana do procesu |
Krytyczna linia o długim czasie dostawy części | Drugi zatwierdzony dostawca lub zapas bezpieczeństwa | Ograniczenie ryzyka zatrzymania produkcji |
Kwalifikacja dostawcy i próba przed zakupem seryjnym
W przypadku nowych dostawców lub krytycznych zastosowań warto przeprowadzić kwalifikację w kilku etapach:
- weryfikacja dokumentacji i autoryzacji,
- ocena próbki lub partii pilotażowej,
- kontrola wymiarowa,
- sprawdzenie bicia kompletnego zestawu,
- test montażu i kompatybilności z maszyną,
- próba przy rosnących parametrach procesu,
- porównanie trwałości narzędzia i jakości detalu,
- zatwierdzenie warunkowe,
- ocena kolejnych dostaw,
- zatwierdzenie pełne.
Próba powinna mieć z góry zdefiniowane kryteria sukcesu. Samo stwierdzenie, że „oprawka pracowała poprawnie”, jest zbyt ogólne.
Co mierzyć podczas próby
W zależności od zastosowania mogą to być:
- bicie przed i po próbie,
- zdolność utrzymania narzędzia,
- jakość powierzchni,
- rozrzut wymiarów detalu,
- trwałość ostrza,
- poziom drgań,
- czas montażu,
- liczba korekt,
- temperatura,
- szczelność podawania chłodziwa,
- stan powierzchni oprawki po określonej liczbie cykli.
Odbiór dostawy oprzyrządowania CNC
Plan odbioru powinien rozróżniać kontrolę dokumentacyjną, wizualną, wymiarową i funkcjonalną.
Kontrola dokumentacyjna
Należy sprawdzić:
- zgodność numeru katalogowego,
- zgodność ilości,
- numery partii lub numery seryjne,
- deklarowane parametry,
- raport wyważenia, jeśli był wymagany,
- raport pomiarowy,
- instrukcję użytkowania,
- warunki gwarancji,
- zgodność odstępstw z zatwierdzoną ofertą.
Kontrola wizualna
Obejmuje między innymi:
- uszkodzenia transportowe,
- korozję,
- zadziory,
- stan powierzchni stożkowych,
- stan gwintów,
- kompletność elementów,
- prawidłowe oznakowanie,
- jakość opakowania i zabezpieczenia.
Powierzchnie współpracujące nie powinny być bezpośrednio znakowane metodą, która może je uszkodzić lub zmienić ich geometrię.
Kontrola wymiarowa i funkcjonalna
W zależności od krytyczności należy sprawdzić:
- wymiary przyłączeniowe,
- bicie,
- współosiowość,
- długość roboczą,
- poprawność gwintów,
- pasowanie nakrętek i tulejek,
- drożność kanałów chłodziwa,
- szczelność,
- poprawność mocowania narzędzia,
- współpracę z magazynem i zmieniaczem narzędzi.
Wszystkie sztuki warto kontrolować w zakresie tożsamości i uszkodzeń. Zakres pełnych pomiarów może być stuprocentowy dla elementów krytycznych lub oparty na planie próbkowania dla powtarzalnych dostaw od zatwierdzonego dostawcy.
Warunki poprawnego pomiaru bicia
Aby wyniki były porównywalne, trzeba ustalić:
- urządzenie pomiarowe,
- trzpień wzorcowy,
- miejsce pomiaru,
- odległość od czoła,
- sposób oczyszczenia elementów,
- moment dokręcania,
- temperaturę,
- liczbę powtórzeń,
- metodę zapisu wyniku.
W przypadku niezgodności należy sprawdzić osobno wrzeciono, oprawkę, tulejkę, nakrętkę i trzpień. Pomiar całego zestawu wskazuje problem procesowy, ale nie zawsze identyfikuje jego źródło.
Planowanie zapasu tulejek, oprawek i części zamiennych
Zapas powinien zabezpieczać produkcję, ale nie może być ustalany wyłącznie na podstawie intuicji. Trzeba uwzględnić zużycie, czas dostawy, krytyczność i możliwość zastąpienia elementu.
Podstawowy model zapasu
Punkt ponownego zamówienia można zapisać jako:
Punkt zamówienia = średnie zużycie w czasie dostawy + zapas bezpieczeństwa
Jeżeli zakład zużywa średnio 4 tulejki miesięcznie, a czas dostawy wynosi 2 miesiące, samo zapotrzebowanie w czasie dostawy wynosi 8 sztuk. Do tej wartości trzeba dodać zapas bezpieczeństwa wynikający ze zmienności zużycia i dostaw.
Co zwiększa wymagany zapas bezpieczeństwa
- długi lub niestabilny czas dostawy,
- brak zatwierdzonego zamiennika,
- duża zmienność produkcji,
- wysoka awaryjność,
- zatrzymanie maszyny po braku jednej części,
- import i ryzyko transportowe,
- minimalna partia produkcyjna dostawcy,
- planowane wycofanie produktu,
- duża liczba maszyn korzystających z tej samej pozycji.
Co pozwala ograniczyć zapas
- standaryzacja oprawek,
- wspólne tulejki dla wielu maszyn,
- drugi zatwierdzony dostawca,
- umowa ramowa,
- magazyn konsygnacyjny,
- dostawy cykliczne,
- możliwość regeneracji,
- monitorowanie zużycia według maszyny,
- szybka wymiana danych z dostawcą.
Zapas roboczy, bezpieczeństwa i awaryjny
Warto rozdzielić:
- zapas roboczy – zużywany w normalnym cyklu,
- zapas bezpieczeństwa – pokrywający zmienność popytu i dostaw,
- zapas awaryjny – przeznaczony na poważną awarię lub przerwę w łańcuchu dostaw.
Zapas awaryjny może być fizycznie wydzielony i wydawany wyłącznie po akceptacji osoby odpowiedzialnej za produkcję lub utrzymanie ruchu.
Liczby, wskaźniki i obliczenia przydatne w zakupach
Wartości katalogowe zawsze trzeba potwierdzić dla konkretnego produktu. Poniższe liczby służą do budowy metody oceny, a nie do zastępowania dokumentacji producenta.
Poziom obsługi zapasu
W uproszczonym modelu statystycznym współczynnik bezpieczeństwa wynosi około:
- 1,28 dla poziomu obsługi 90%,
- 1,65 dla poziomu obsługi 95%,
- 2,05 dla poziomu obsługi 98%,
- 2,33 dla poziomu obsługi 99%.
Wyższy poziom obsługi zmniejsza ryzyko braku, ale zwiększa kapitał zamrożony w magazynie. Poziomu 99% nie trzeba stosować do każdej pozycji. Powinien dotyczyć przede wszystkim części krytycznych.
Przykład obliczenia punktu zamówienia
Założenia:
- średnie zużycie: 5 sztuk miesięcznie,
- czas dostawy: 1,5 miesiąca,
- zapas bezpieczeństwa: 4 sztuki.
Obliczenie:
5 × 1,5 + 4 = 11,5 sztuki
W praktyce punkt zamówienia należy zaokrąglić w górę do 12 sztuk, z uwzględnieniem jednostki opakowania.
Rotacja i pokrycie zapasu
Podstawowe wskaźniki to:
- liczba wydań rocznie,
- średnie miesięczne zużycie,
- pokrycie zapasu w tygodniach lub miesiącach,
- udział pozycji bez ruchu,
- liczba braków magazynowych,
- wartość zapasu,
- czas od zamówienia do odbioru,
- terminowość dostaw,
- odsetek reklamowanych dostaw.
Pozycja bez ruchu przez 12 miesięcy nie zawsze jest zbędna. Może być krytyczną częścią awaryjną. Z tego powodu analizę rotacji należy łączyć z analizą krytyczności.
Ocena bicia
W praktyce dostawcy mogą deklarować bicie rzędu kilku lub kilkunastu mikrometrów, zależnie od systemu, klasy produktu i odległości pomiarowej. Porównanie ma sens tylko wtedy, gdy:
- użyto tej samej metody,
- zastosowano porównywalny trzpień,
- pomiar wykonano w tej samej odległości,
- oceniono kompletny zespół,
- uwzględniono niepewność pomiaru.
Deklaracja 3 µm mierzona w jednym punkcie nie jest automatycznie lepsza od deklaracji 5 µm mierzonej dalej od czoła oprawki.
Wyważenie
Samo oznaczenie klasy wyważenia, np. G2.5, nie opisuje pełnego wymagania. Trzeba podać również:
- prędkość obrotową,
- masę i konfigurację zespołu,
- sposób zamocowania narzędzia,
- informację, czy wyważenie dotyczy samej oprawki, czy kompletnego zestawu.
Zmiana narzędzia, tulejki, nakrętki lub śruby może zmienić stan wyważenia zespołu.
Standaryzacja i ograniczanie liczby indeksów
Standaryzacja nie oznacza wyboru jednego systemu do wszystkich operacji. Jej celem jest usunięcie nieuzasadnionych wariantów.
Dobry program standaryzacji obejmuje:
- spis istniejących indeksów,
- identyfikację duplikatów,
- przypisanie pozycji do maszyn i operacji,
- wskazanie produktów preferowanych,
- zatwierdzenie zamienników,
- wycofanie nieużywanych wariantów,
- ujednolicenie nakrętek, kluczy i części zamiennych,
- kontrolę tworzenia nowych indeksów.
Nowy indeks powinien być zakładany dopiero po sprawdzeniu, czy w zakładzie nie istnieje już funkcjonalny odpowiednik.
Regeneracja, naprawa czy wymiana
Nie każde zużyte oprzyrządowanie trzeba od razu złomować. Nie każdy element warto też regenerować.
Regeneracja może być uzasadniona, gdy:
- producent przewiduje taką usługę,
- możliwe jest odtworzenie geometrii i funkcji,
- po naprawie wykonywany jest pomiar,
- element ma wysoką wartość,
- termin regeneracji jest krótszy niż nowej dostawy,
- istnieje identyfikowalna historia napraw.
Wymiana jest bezpieczniejsza, gdy:
- uszkodzona jest powierzchnia krytyczna,
- wystąpiła kolizja o nieznanym przebiegu,
- element ma pęknięcia,
- nie można potwierdzić parametrów po naprawie,
- koszt regeneracji zbliża się do ceny nowego produktu,
- producent nie dopuszcza naprawy.
Po kolizji kontrola wizualna nie wystarcza. Oprawka może mieć odkształcenie wpływające na bicie, mimo że nie widać wyraźnego uszkodzenia.
Najczęstsze błędy zakupowe
Kupowanie wyłącznie według najniższej ceny
Prowadzi do pomijania trwałości, akcesoriów, czasu dostawy i wpływu na proces. Cena powinna być oceniana dopiero po potwierdzeniu zgodności technicznej.
Używanie niepełnych nazw
Określenia „ER32 10 mm” albo „oprawka BT40” nie opisują wszystkich parametrów potrzebnych do zakupu i odbioru.
Brak informacji o odległości pomiaru bicia
Uniemożliwia rzetelne porównanie katalogów i ofert.
Mieszanie komponentów bez walidacji
Tulejka, nakrętka i oprawka różnych producentów mogą być wymiarowo podobne, ale nie muszą tworzyć układu o deklarowanych parametrach.
Pomijanie momentu dokręcania
Dokręcanie „na wyczucie” powoduje różnice między operatorami, może zwiększać bicie oraz przyspieszać zużycie elementów.
Zakup oprawki bez akcesoriów
Brak klucza, urządzenia montażowego, tulei redukcyjnej lub śruby dociągającej może uniemożliwić użycie dostarczonego produktu.
Brak wersjonowania specyfikacji
Dostawca może wycenić starszą wersję listy, a odbiór porównywać dostawę z nowszym dokumentem.
Utrzymywanie zapasu bez analizy zużycia
Powoduje jednocześnie nadmiar wolno rotujących pozycji i braki tanich części krytycznych.
Mity dotyczące oprzyrządowania CNC
„Najdokładniejsza oprawka zawsze będzie najlepsza”
Nie zawsze. Przy ciężkim frezowaniu ważniejsze mogą być sztywność, siła zacisku i odporność na wyciąganie narzędzia. Dokładność trzeba dopasować do procesu.
„Każda tulejka z tej samej rodziny jest zamienna”
Zgodność wymiarowa nie oznacza automatycznie zachowania tej samej dokładności, szczelności i trwałości.
„Klasa wyważenia wystarcza do oceny pracy przy wysokich obrotach”
Nie. Potrzebne są również prędkość odniesienia, konfiguracja, masa oraz informacja, czego dokładnie dotyczy deklaracja.
„Części standardowych nie trzeba kontrolować”
Nadal mogą wystąpić błędne oznaczenia, uszkodzenia transportowe, zmiany wykonania albo pomyłki magazynowe.
„Duży zapas zawsze zabezpiecza produkcję”
Duży zapas niewłaściwych indeksów nie chroni przed przestojem. Ważniejsze są krytyczność, kompatybilność i aktualność kartoteki.
Wyjątki wymagające indywidualnej oceny
Szczególnej ostrożności wymagają:
- praca przy bardzo wysokich obrotach,
- narzędzia o dużej masie lub długości,
- obróbka elementów lotniczych i medycznych,
- procesy wymagające pełnej identyfikowalności,
- chłodziwo pod wysokim ciśnieniem,
- narzędzia o nietypowym chwycie,
- oprawki specjalne,
- zastosowania narażone na kolizje,
- oprzyrządowanie używane lub regenerowane,
- produkty wycofywane z oferty,
- części od nieautoryzowanych kanałów dystrybucji.
W tych przypadkach sama zgodność katalogowa może być niewystarczająca. Potrzebna jest ocena ryzyka i test na konkretnej maszynie.
Organizacja odpowiedzialności w firmie
Zakup oprzyrządowania powinien łączyć kompetencje kilku działów:
- technologia określa wymagania procesu,
- produkcja potwierdza ergonomię i warunki użytkowania,
- utrzymanie ruchu ocenia części krytyczne i naprawialność,
- jakość ustala plan odbioru i kryteria zgodności,
- zakupy prowadzą porównanie handlowe i zarządzają dostawcami,
- magazyn odpowiada za identyfikację, przechowywanie i poziomy zapasu,
- BHP ocenia urządzenia montażowe i procedury obsługi,
- finanse wspierają analizę TCO i kosztu zapasu.
Właściciel indeksu powinien być jednoznacznie wskazany. Bez tej roli dane katalogowe szybko tracą aktualność.
Lista kontrolna przed złożeniem zamówienia
Przed zatwierdzeniem zakupu sprawdź:
- Czy opisano maszynę i interfejs wrzeciona?
- Czy potwierdzono zgodność śruby dociągającej?
- Czy podano średnicę chwytu i zakres zacisku?
- Czy określono bicie wraz z miejscem pomiaru?
- Czy wskazano prędkość roboczą i warunki wyważenia?
- Czy określono sposób podawania chłodziwa?
- Czy uwzględniono nakrętki, klucze i urządzenia montażowe?
- Czy dostawca wskazał wszystkie odstępstwa?
- Czy porównano całkowity koszt użytkowania?
- Czy ustalono kryteria odbioru?
- Czy określono części zamienne?
- Czy zaplanowano poziom zapasu?
- Czy istnieje zatwierdzony zamiennik?
- Czy dokumentacja ma numer wersji?
- Czy określono odpowiedzialność za zatwierdzenie techniczne?
FAQ – zakup oprzyrządowania do obrabiarek CNC
Jakie informacje są niezbędne do zakupu tulejki zaciskowej?
Minimum to system i wielkość tulejki, średnica chwytu, zakres zacisku, wymagana dokładność, rodzaj chłodzenia oraz kompatybilna oprawka i nakrętka. Dla procesów precyzyjnych trzeba podać także dopuszczalne bicie i warunki jego pomiaru.
Czy można stosować tulejki i nakrętki różnych producentów?
Tylko po potwierdzeniu kompatybilności i walidacji kompletnego zestawu. Podobne oznaczenie nie gwarantuje zachowania deklarowanej dokładności, siły zacisku ani szczelności.
Jak porównać dwie oprawki o różnej cenie?
Najpierw porównaj zgodność techniczną, bicie, długość, sposób chłodzenia, dopuszczalną prędkość i akcesoria. Następnie oceń trwałość, serwis, części zamienne, termin dostawy oraz wpływ na czas przezbrojenia i żywotność narzędzi.
Ile tulejek należy utrzymywać w magazynie?
Liczba powinna wynikać ze średniego zużycia w czasie dostawy, zapasu bezpieczeństwa i krytyczności procesu. Nie ma jednej właściwej wartości dla wszystkich zakładów.
Czy każdą dostawę trzeba mierzyć w całości?
To zależy od krytyczności i historii dostawcy. Tożsamość, ilość i uszkodzenia warto sprawdzać dla wszystkich sztuk. Pełne pomiary mogą być stuprocentowe dla pozycji krytycznych lub wykonywane na próbie dla stabilnych dostaw seryjnych.
Kiedy potrzebny jest drugi dostawca?
Gdy brak elementu może zatrzymać produkcję, czas dostawy jest długi, produkt pochodzi z jednego źródła albo dostawca nie gwarantuje ciągłości rodziny. Drugi dostawca musi przejść kwalifikację techniczną, a nie tylko zaoferować podobny produkt.
Czy oprawkę po kolizji można dalej użytkować?
Dopiero po kontroli. Należy sprawdzić powierzchnie przyłączeniowe, bicie, pęknięcia, stan mechanizmu zacisku oraz – jeżeli dotyczy – wyważenie. Brak widocznych uszkodzeń nie oznacza zachowania geometrii.
Jak często przeglądać kartotekę oprzyrządowania?
Po każdej zmianie maszyny, procesu, dostawcy lub produktu oraz okresowo, przynajmniej w ramach cyklicznego przeglądu zapasów i indeksów. Pozycje krytyczne warto przeglądać częściej niż standardowe.
Jak ograniczyć liczbę indeksów bez ryzyka dla produkcji?
Trzeba połączyć analizę parametrów z macierzą kompatybilności. Indeksy można scalać dopiero po potwierdzeniu, że jeden produkt spełnia wymagania wszystkich przypisanych operacji.
Co jest ważniejsze: niskie bicie czy wysoka siła zacisku?
Zależy od operacji. W obróbce wykańczającej i precyzyjnych otworach zwykle priorytetem jest bicie. W ciężkim frezowaniu większe znaczenie mogą mieć sztywność, moment przenoszony przez uchwyt i zabezpieczenie przed wyciąganiem narzędzia.
Czy raport wyważenia oprawki gwarantuje bezpieczną pracę całego zestawu?
Nie. Raport może dotyczyć samej oprawki. Po zamontowaniu narzędzia, tulejki, nakrętki i innych elementów stan wyważenia może się zmienić. Trzeba przestrzegać ograniczeń kompletnego zespołu.
Jak postępować z pozycjami wycofywanymi przez producenta?
Należy ustalić ostatni termin zamówienia, ocenić zapotrzebowanie na pozostały okres eksploatacji maszyn, zatwierdzić następcę i przeprowadzić próbę. Zakup zapasu wieloletniego powinien uwzględniać starzenie, korozję i koszt magazynowania.
Podsumowanie
Skuteczny zakup oprzyrządowania CNC opiera się na pięciu elementach: jednoznacznej specyfikacji, uporządkowanej kartotece, porównaniu całkowitego kosztu użytkowania, zaplanowanym odbiorze oraz zapasie wynikającym z rzeczywistego ryzyka.
Największe oszczędności nie muszą wynikać z negocjacji ceny jednostkowej. Często powstają dzięki ograniczeniu liczby indeksów, standaryzacji systemów, zmniejszeniu bicia, wydłużeniu trwałości narzędzi, skróceniu przezbrojeń i unikaniu przestojów. Warunkiem jest traktowanie tulejki, oprawki, narzędzia, wrzeciona i procesu jako jednego układu technicznego.
 2 comments

0 thoughts on “Zakup oprzyrządowania do obrabiarek CNC: specyfikacja, porównanie ofert, odbiór i zapasy”